Introducción
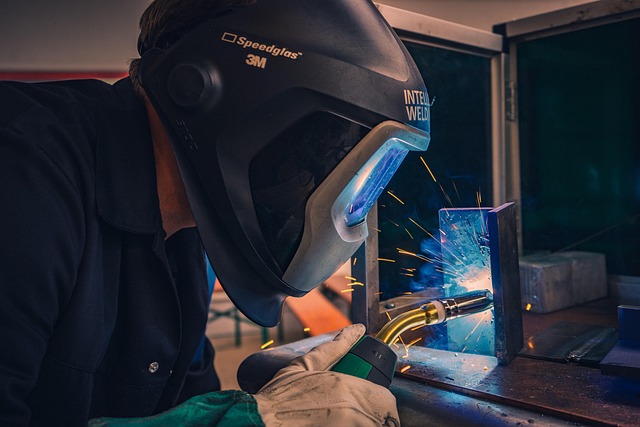
El acero Corten (AISI 410) es una aleación de bajo carbono que forma una capa de óxido protectora. Su soldadura con proceso MIG/MAG (GMAW) requiere una preparación cuidadosa y parámetros ajustados para evitar grietas y pérdida de resistencia.
Preparación del material
Limpieza: elimine óxido suelto, grasa y pintura con amoladora y cepillo de alambre. Use agua a presión y seque bien antes de soldar.
Desbaste: para espesores >5 mm, realice un bisel de 30° ± 5° en los bordes. En piezas finas (1‑2 mm) limítese a un desbaste ligero para no sobrecalentar.
Pre‑calentamiento: recomendado 100‑150 °C para espesores ≥8 mm o cuando la pieza esté muy fría (
Elección del aporte y del gas
- Alambre: ER70S‑6 (cobre 0,2‑0,4 %) o ER70S‑2 (cobre 0,03‑0,07 %). El ER70S‑6 aporta más oxígeno, favoreciendo la capa protectora del Corten.
- Diámetro: 0,8 mm para 1‑2 mm, 1,0 mm para 3‑5 mm, 1,2 mm para 8‑10 mm.
- Gas: mezcla Ar‑CO₂ 75/25 para mejor penetración y menor proyección. En exteriores con viento, use Ar‑CO₂ 80/20.
Parámetros de soldadura por espesor
| Espesor (mm) | Diámetro alambre (mm) | Amperaje (A) | Voltaje (V) | Vel. alambre (mm/min) |
|---|---|---|---|---|
| 1 | 0,8 | 80‑100 | 16‑18 | 300‑350 |
| 2 | 0,8 | 100‑130 | 18‑20 | 350‑400 |
| 3 | 1,0 | 130‑170 | 20‑22 | 400‑450 |
| 5 | 1,0 | 170‑210 | 22‑24 | 450‑500 |
| 8 | 1,2 | 210‑260 | 24‑26 | 500‑560 |
| 10 | 1,2 | 260‑320 | 26‑28 | 560‑620 |
Defectos más frecuentes
- Porosidad: causa‑ humedad del material o gas contaminado. Corrección‑ secar bien la pieza, usar gas seco y verificar regulador.
- Grietas de enfriamiento: causa‑ alta velocidad de enfriamiento o falta de pre‑calentamiento. Corrección‑ aplicar pre‑calentamiento y reducir corriente.
- Escoria incrustada: causa‑ ángulo de contacto incorrecto o exceso de corriente. Corrección‑ ajustar ángulo a 70‑75° y disminuir amperaje.
- Undercut: causa‑ velocidad de alambre demasiado alta o distancia de tope corta. Corrección‑ reducir velocidad y aumentar distancia de tope.
- Desalineación: causa‑ mala posición del soplete o movimiento brusco. Corrección‑ usar guías de soldadura y mantener movimiento constante.
Control de calidad según EN ISO 5817
La norma clasifica los defectos en tres categorías (B, C, D). Para aplicaciones estructurales en Corten, el nivel aceptable es B‑max (defectos menores). Los criterios clave son:
- Porosidad: diámetro máximo 1 mm, separación mínima 2 mm.
- Grietas: longitud
- Undercut: profundidad
Se recomienda inspección visual con lupa 10× y, en casos críticos, pruebas no destructivas (radiografía o ultrasonido) para detectar defectos internos.
Errores típicos del principiante
- Usar alambre de bajo contenido de cobre (ER70S‑2) en Corten, lo que reduce la formación de la capa protectora.
- Ignorar el pre‑calentamiento en espesores >8 mm y provocar grietas por choque térmico.
- Seleccionar una velocidad de alambre demasiado alta, generando porosidad y falta de fusión.
- Trabajar con la boquilla demasiado cerca del cordón, provocando quemado del alambre y escoria.
- No limpiar la zona de soldadura después de cada pasada, acumulando óxido y aumentando la probabilidad de porosidad.
Conclusión
Soldar acero Corten con MIG/MAG es viable siempre que se respeten los pasos de preparación, se elija el alambre y gas adecuados y se ajusten los parámetros a cada espesor. Un control de calidad riguroso según EN ISO 5817 garantiza la integridad del ensamblaje y evita costosas reparaciones.
Antes de encender la máquina
El arco emite radiación y los humos de soldadura son nocivos: pantalla con el filtro adecuado, guantes, ropa ignífuga, extracción localizada y ningún material inflamable cerca. Son datos orientativos; para una pieza con función resistente, que la valide un técnico competente.
¿Tienes una pieza concreta entre manos?
Generar su ficha de fabricación